溶接すると、鉄板は必ずひずむのか
溶接した部品を組み立てようとしたら、取付面がわずかに傾いていた。ボルト穴の位置が合わない。図面では直角なのに、製作した部品を測ると角度が違う。
機械設計では、こうした問題を考える機会があります。原因の一つが溶接によるひずみです。
ただし、「溶接すれば必ず問題になるほどひずむ」というわけではありません。薄い鉄板は熱の影響で変形しやすい傾向がありますが、板厚だけで決まるものでもありません。形状、材質、溶接する位置、脚長、溶接長、熱の加え方、固定方法などによって結果は変わります。
大切なのは、ひずみをゼロにすることではなく、完成品として必要な強度、精度、安全性を満たすことです。どこまでの変形なら機能に支障がないのかも含め、設計だけでも溶接作業だけでもなく、製作工程全体を考える必要があります。
同じ鉄板でも、ひずみ方が違う理由
溶接では、接合する部分が局所的に高温になります。加熱された部分は膨張し、冷えると収縮します。しかし、周囲の材料とつながっているため、自由に伸び縮みできません。この温度変化と拘束によって、部品に変形や残留応力が生じます。
ここでいう残留応力とは、外から力を加えていなくても、溶接後の部材内部に残っている応力のことです。見た目に大きな変形がなくても、内部の応力までゼロとは限りません。
例えば、広い薄板に長い溶接をすると、板が波打つように変形することがあります。一方、比較的厚い部材でも、片側に溶接が集中すれば、角度が変わったり、部材全体が曲がったりする可能性があります。
また、同じ形状でも、溶接前の部材の状態、継手の隙間、組立精度、仮付けの位置、施工順序などで結果が変わる場合があります。
そのため、図面を見て「板が薄いから必ずひずむ」「厚くすれば安心」と決めつけることはできません。どの部分に熱が入り、どちらへ収縮し、どの面の精度に影響するのかを考える必要があります。
溶接の脚長や長さは、変形にも関係する
溶接のひずみを考えるとき、板厚やリブの有無だけでなく、図面に記載する溶接指示そのものも重要です。
例えば、すみ肉溶接では「脚長」という寸法を使います。すみ肉溶接は、直角などに交わる部材の接合部を、断面が三角形に近い形で溶接する方法です。脚長は、溶接した部分の断面で、接合する二つの部材の面に沿って測る寸法です。強度を考えるときには、脚長だけでなく、溶接金属の有効な厚さに相当する「のど厚」や、有効な溶接長さも関係します。
脚長を大きくすれば、一般に溶着する金属の量も増えます。溶接時間や熱の加わり方にも影響するため、必要以上の大きさは変形や費用を増やす要因になる場合があります。反対に、溶接する量を減らすだけでは、必要な接合強度や品質を確保できないことがあります。
しかし、ひずみを減らしたいからといって、脚長を勝手に小さくすることはできません。溶接部に加わる荷重、力の方向、繰り返し荷重、必要な強度、適用規格などを満たす必要があるからです。
「大きければ安心」でも「小さければよい」でもなく、必要な性能に対して適切な脚長を考えることが設計の仕事になります。
全周溶接と、連続・断続溶接の指示
溶接する長さや範囲も、変形に関係します。
「全周」は部品や継手の周囲のどの範囲を溶接するかという指示です。一方、「連続」と「断続」は、溶接線を途切れずにつなぐか、区間を分けるかという違いです。断続溶接とは、一定の長さを溶接し、間隔を空けて再び溶接する方法です。溶着量や熱の入り方は、これらの指定によって変わります。
強度や用途の条件が許せば、溶接長を適正化することが変形や作業量の低減につながる場合があります。
一方、気密性や水密性が必要な部分、繰り返し荷重を受ける部分、腐食や清掃上の問題がある部分などでは、断続溶接が適さないこともあります。溶接を短くしたことで、別の不具合を生む可能性があるためです。
全周溶接が必要なのか、片側でよいのか、両側が必要なのか。どこからどこまで溶接するのか。必要な脚長はいくつなのか。図面上の指示は、強度だけでなく製作方法にも関係します。
図面に溶接記号を書くときは、矢印側・反対側の区別や、脚長・溶接長・溶接箇所などが製作側に正しく伝わることが大切です。客先仕様や適用規格、強度・気密性などの必要条件は設計で確認し、その条件を満たす施工方法を製作側とすり合わせます。溶接記号を記載しただけで、製作時のあらゆる条件が伝わるわけではありません。
溶接する順番や固定方法でも結果は変わる
同じ図面、同じ板厚、同じ脚長であっても、製作方法が違えば、仕上がりの状態が変わることがあります。
製作側では、部材をどの順番で組み立てるか、どこを仮付けするか、どの継手から溶接するか、治具でどこを固定するかなどを検討します。
仮付けとは、本溶接の前に部材が動かないよう、部分的に溶接して位置を保持する作業です。最初の位置がずれていれば、その後の溶接でも狙った寸法に仕上げにくくなる場合があります。
溶接順序についても、一方向に続けて溶接する方法だけではありません。熱や収縮が一方へ集中しないように、施工する位置や順番を工夫する方法があります。
ただし、左右交互に溶接すれば必ずよい、強く固定すれば変形しない、という単純な話ではありません。拘束を強めることで変形を抑えられる場合がある一方、内部応力や割れのリスクなど、別の問題にも注意が必要です。
こうした判断には、材料、継手形状、溶接設備、施工条件、作業者の経験が関わります。熱を小さくすれば何でもよいわけでもなく、溶け込み不足などを起こさずに必要な品質を得られる条件が前提です。設計者が図面上だけで細かな作業順序を決めるより、製作側の知見を取り入れた方がよい場合もあります。
板厚変更やリブ追加は、対策の一つでしかない
私自身、製作後にひずみを修正してもらった経験があります。また、設計上の対応として、板厚の変更やリブの追加などを行ったこともあります。
ただし、これらは数ある対応方法の一部です。リブを追加すれば、すべてのひずみが解決するわけではありません。
リブは、部材を補強したり、荷重を伝えたり、変形しにくい形状にしたりするために使われます。しかし、リブを取り付けるには新たな溶接が必要になることもあります。追加した溶接によって熱が集中し、別の場所に変形が生じる可能性もあります。
さらに、リブの位置によっては、溶接トーチが入りにくい、ボルトを締める工具が入らない、後加工ができない、清掃や点検の邪魔になるといった問題も考えられます。
板厚を増やす方法にも、重量、材料費、加工方法、溶接条件、相手部品との関係などの影響があります。
例えば、変形を抑えるためのリブが組立作業の妨げになれば、製造工程全体では改善にならない場合があります。反対に、形状を工夫することで、追加のリブを使わずに必要な剛性を得られる場合もあります。
対策を考えるときは、まず問題が溶接による変形なのか、荷重によるたわみなのか、部品の加工精度や組立基準の問題なのかを区別することが必要です。原因が違えば、対策も変わります。
溶接後に加工する方法もある
設計と製作を一緒に考える例として、溶接後の機械加工があります。
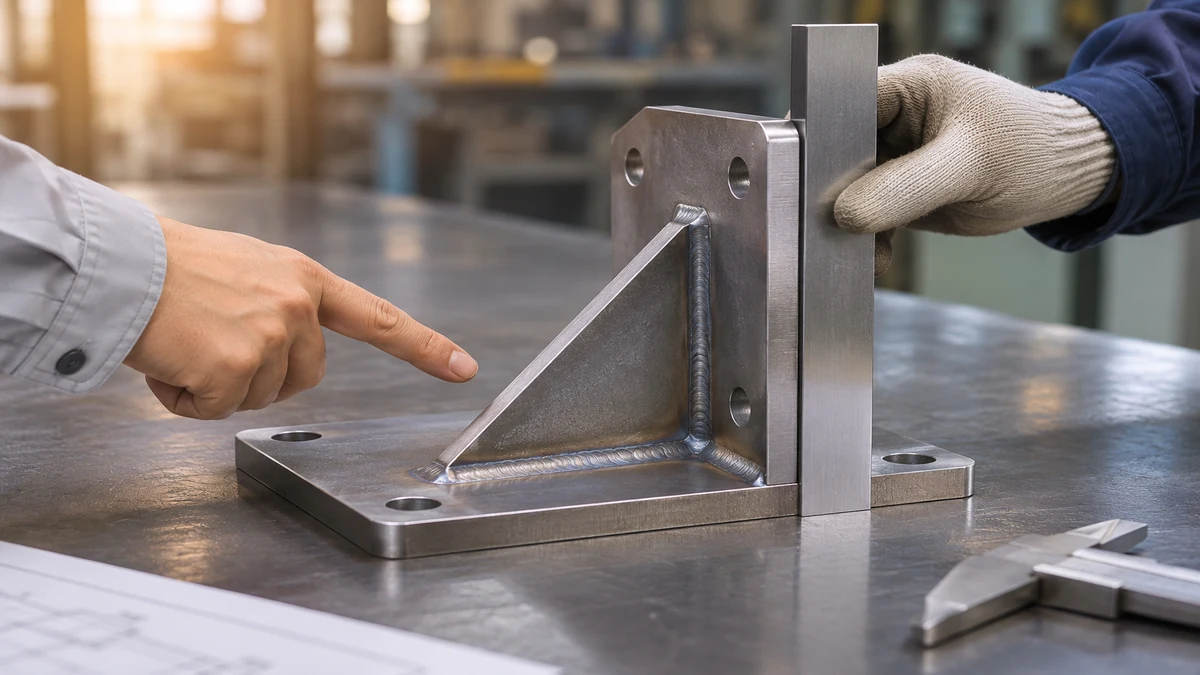
例えば、ベース板と立板で構成するブラケットの取付穴を考えます。溶接前に穴を仕上げると、溶接による角度変化が穴の位置関係に影響することがあります。
そこで、溶接を終えた部材の状態から基準面を取り直し、必要な穴を後で加工する方法が考えられます。溶接前に加工する場合より、完成品としての穴位置や取付面の精度を確保しやすくなる場合があります。
実際に、抱月工業が公開しているリブ付きブラケットの製作事例では、溶接順序を工夫したうえで、溶接後に基準面を取り直して丸穴・長穴を加工しています。これは加工会社が公開している事例であり、私自身が同じ工程を行ったという意味ではありません。また、その方法がすべてのブラケットに適するという意味でもありません。
ただし、すべての部品で後加工ができるわけではありません。加工機に載せられる大きさなのか、固定できる場所があるのか、工具が届くのか、加工代を確保しているのか。数量や納期、費用も関係します。
穴を長穴に変更して組立調整を可能にする方法も考えられますが、取付方法や位置決め、ボルトの締結条件、荷重の受け方が変わることがあります。単に「合わないから長穴にする」と決めるものでもありません。
大切なのは、完成品に必要な精度を、どの工程で確保するかという考え方です。
設計と製作では、見ている条件が違う
設計者は、装置として必要な強度、取付精度、周辺部品との位置関係、運転時の安全性などを考えます。
一方、溶接担当者は、実際に溶接できる姿勢なのか、トーチが入るのか、どの順番なら作業しやすいのか、部材をどう固定するのかを考えます。
加工担当者は、機械への固定、基準面の取り方、穴加工の順番、工具の届く範囲、測定方法などを考えます。組立担当者は、部品を取り付けられるか、ボルトを締められるか、周囲の機器と干渉しないかを確認します。
さらに、検査担当者には、図面で要求されている寸法を、どの基準でいつ測定できるかという問題があります。調達や工程管理の担当者にとっては、材料の手配、製作設備、外注先、費用、納期も重要です。据付担当者には、現地での調整余地や、相手設備との取合いも関係します。
それぞれの立場で正しいことを考えていても、条件がかみ合わないことがあります。
例えば設計上は問題のないリブの位置でも、溶接作業が難しくなる場合があります。加工しやすい形状でも、組立後の保守作業に支障が出ることもあります。
私は、加工や製造の方が日々の実務で知っていることを教わり、設計に取り入れてきたことが多くあります。図面を描く側では気づきにくいことを、実際に作る方が知っているからです。
設計の意図を伝え、製作側からは実現方法や懸念点を聞く。そのうえで、変えてよい部分と変えてはいけない部分、変更するときの確認先を整理することが重要だと考えています。現場で作りやすい提案でも、機能や安全に関わる部分は承認なしに変えられません。
製作後に問題が分かったら、何から確認するか
製作後に取付面が合わないなどの問題が分かっても、すぐに「ひずみが原因だ」と決めることはできません。
最初に必要なのは、現物の状態と図面の要求を正しく比べることです。
例えば、取付穴が合わない場合、穴そのものの位置が違うのか、溶接で立板の角度が変わったのか、相手部品の寸法が違うのか、組立時の位置決めに問題があるのかで、対応は異なります。
測定する基準が違えば、同じ部品でも寸法の見え方が変わることがあります。図面で基準面が明確になっているか、現物をどこに置いて測定したかも確認したい点です。
私の場合、製作を見に行ったときに気づくこともあれば、現場や工場、加工先からの連絡で問題を知ることもあります。設計者自身が直接発見する場合だけではありません。
問題が分かったときに大切なのは、誰が発見したかよりも、何が起きていて、どこまで影響するのかを早く正確に把握することです。
修正方法は一つではない
状態や条件によっては、製作側でひずみ取りを行える場合があります。ひずみ取りには、機械的な力で変形を修正する方法や、熱を利用する方法などがあります。
しかし、どの方法も自由に適用できるわけではありません。材質、部品の形状、溶接部の状態、必要精度などによって、適切な方法や修正可能な範囲が変わります。安易な加熱や過大な力は、材料や溶接部に悪影響を与えるおそれがあります。
場合によっては追加工ができるかもしれませんし、部品の製作し直しが必要になるかもしれません。設計変更によって対処できる場合もあります。
ただし、設計者だけで変更を決められるとは限りません。顧客仕様、承認済み図面、強度、安全性、後工程への影響などを確認し、変更権限のある関係者と判断する必要があります。
修正すること自体が目的ではなく、修正後に必要な寸法や溶接部の健全性を確認し、変更内容を関係する図面や後工程にも伝えたうえで、次の工程へ進められることが重要です。
同じ部品を作らなくても、経験は次の設計につながる
設備や装置の設計では、毎回まったく同じ部品を作るとは限りません。寸法も形状も用途も違うことが多くあります。
そのため、過去にリブを追加したから次も追加する、以前は板厚を増やしたから今回も増やす、という考え方では十分ではありません。
私も、以前の経験をそのまま別の案件に当てはめるのではなく、参考にしながら、必要に応じて事前に加工や製造の方へ相談しています。
前の仕事で何が起きたのか。どのような形状だったのか。どの工程で問題が分かったのか。製作側ではどんな方法を取れるのか。そこまで理解しておけば、同じ部品でなくても考え方を生かせます。
設計者がすべての製作技術を知ることは難しいと思います。それでも、現場の方から学んだことを次の設計に取り入れ、分からないことを早い段階で相談することはできます。
図面を描くことと、実際に作れることは、似ているようで違います。その違いを知ることも、機械設計の大切な経験だと感じています。
まとめ:ひずみ対策は、部品を作る前から始まっている
溶接で目に見える変形が必ず問題になるわけではありません。しかし、材料や形状、溶接指示、施工方法によっては、完成後の取付精度や組立作業に影響することがあります。
脚長や溶接長を適正にすること、溶接位置や順序を工夫すること、必要に応じて構造を見直すこと、溶接後に加工すること。考えられる方法は一つではありません。
どの方法がよいかは、強度、精度、材質、製作設備、費用、納期、後工程の条件によって変わります。
だからこそ、設計で必要な条件を明確にし、溶接・加工・組立など、それぞれの現場の知識を取り入れることが大切です。図面の意図と現場の方法がうまくつながってこそ、ものづくりの品質は高まるのだと思います。
参考情報:図や実例でも確認してみよう
- 小川製作所「溶接による歪みと対処方法」:溶接すると部品がどのように曲がるのか、溶接位置の変更や後加工でどう対応できるのかを、図で確認できます。
- ミスミ meviy「溶接記号の一覧・見方・書き方」:すみ肉溶接や脚長、全周溶接、断続溶接などの指示を、実際の図面を見ながら学べます。